Как выбрать поставщика штампованных металлических деталей с высокими допусками
Высокоточные штампованные металлические детали не оставляют места для ошибок поставщика. Неправильный партнер приводит к браку, задержкам и сбоям в сборке. Если ваши допуски измеряются в тысячных долях — отверстия с ±0,002 дюйма, размеры от края до края с ±0,005 дюйма, высота формованных деталей с ±0,015 дюйма — то процесс выбора поставщика должен быть столь же точным. Необходимо оценить производственные возможности, системы контроля качества, опыт работы в отрасли и услуги поддержки.
Подберите технологию прессования от поставщика в соответствии с требованиями к допускам вашей детали.
Выбирайте поставщика с проверенными системами контроля качества, такими как сертификаты IATF 16949 и контроль качества на производственной линии.
Для снижения затрат и предотвращения задержек необходимо использовать собственные инструменты и знания в области материалов.
Передовые технологии и технологические возможности определяют, сможет ли поставщик удовлетворить ваши требования к точности. При выборе поставщика убедитесь, что его оборудование способно обрабатывать детали с заданной геометрией и допусками. Различные технологии прессования обеспечивают разные пределы точности:
|
Технология штамповки |
Предел точности |
|---|---|
|
Механические прессы |
Может производить штамповку металлов толщиной всего 5 миллиметров. |
|
Гидравлические прессы |
Наилучшим образом подходит для обработки заготовок размером от 10 миллиметров до крупных сложных деталей размером до 800 миллиметров. |
|
Станки для микропрецизионной штамповки |
Опорные детали с диаметром на уровне микрон; распространены размеры всего 0,002 дюйма. |
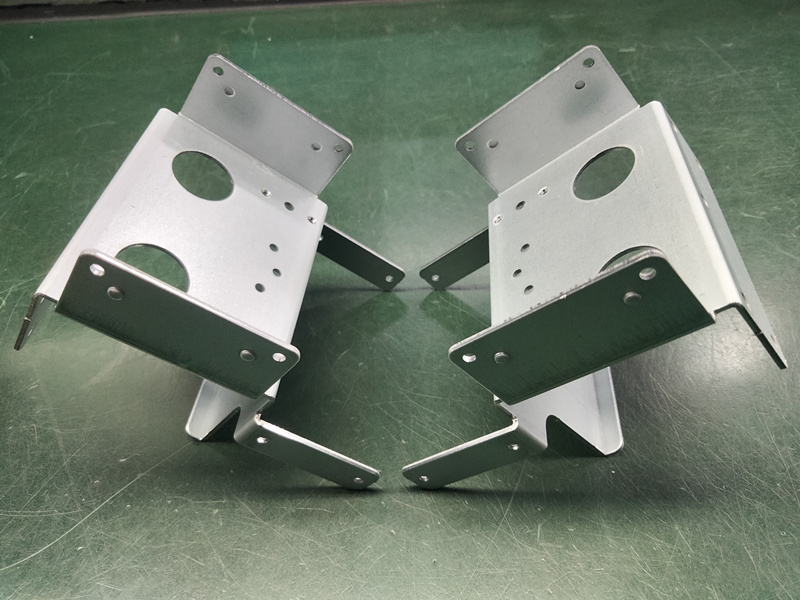
Ваши требования к допускам определяют, какая технология прессования необходима вашему поставщику. Поставщик, использующий только механические прессы, не сможет обеспечить точность на уровне микронов.Изготовление металлических деталей методом штамповки на заказПеред принятием решения подберите оборудование, соответствующее вашей детали.
Качество штампов и пуансонов часто определяет достижимые допуски. Прежде чем доверить поставщику производство, проверьте качество оснастки. Изношенная штамповка не сможет обеспечить точность ±0,002 дюйма, независимо от возможностей пресса. Запросите записи о техническом обслуживании оснастки и графики проверок.
Производственные мощности, послужной список и сроки выполнения заказов показывают, способен ли поставщик стабильно производить детали с высокой точностью. Запросите у него показатели внешнего PPM (количество дефектов на миллион обнаруженных заказчиком дефектов) и коэффициент своевременной доставки. Лучшие в своем классе поставщики достигают показателя менее 5 PPM и коэффициента своевременной доставки 98% и выше. Эти цифры говорят больше, чем любая презентация.
Наличие собственных возможностей по изготовлению оснастки отличает серьезных специалистов.Услуги по прецизионной штамповке металлаПоставщики, работающие через брокеров. Поставщики со своими инструментальными цехами избегают задержек, связанных с внешними инструментальными мастерскими. Их инструментальщики оценивают и устраняют неполадки в режиме реального времени, без необходимости отправлять инструменты за пределы предприятия. Разработка, изготовление и обслуживание инструментов под одной крышей означает, что ваша производственная линия возобновит работу быстрее.
Поскольку мы проектируем и изготавливаем оснастку в собственных инструментальных цехах, а не передаем это на аутсорсинг, мы часто можем сократить сроки, оптимизировать параллельные процессы и быстро реагировать, если заказчику необходимо ускорить запуск продукта или внести изменения в конструкцию в последний момент.
Разница в стоимости имеет значение. Заказ оснастки у сторонних поставщиков может увеличить затраты на 30% и более. Изготовление оснастки собственными силами обычно снижает затраты на 20–30% и сокращает сроки выполнения заказа на несколько недель.
Поддержка прототипирования ускоряет ваш путь к производству. Быстрое штампованное прототипирование позволяет оперативно дорабатывать дизайн до начала полномасштабного изготовления штампов. Инженеры используют программное обеспечение для моделирования, чтобы выявлять слабые места и указывать на проблемы в конструкции до начала резки стали. Собственные технологии прототипирования — электроэрозионная обработка проволокой, гидроабразивная резка, 3D-печать и химическое травление — позволяют получать детали, максимально приближенные к серийным, в короткие сроки. Такой подход снижает производственные риски и продлевает срок службы инструмента.
При выборе поставщика сертификаты служат первым подтверждением качества его системы. ISO 9001:2015 представляет собой базовый стандарт управления качеством. Сертификация IATF 16949 ориентирована на поставщиков автомобильной промышленности и напрямую связана с сокращением брака.
Значительная часть литературы посвящена предотвращению дефектов и производственных отклонений, а также минимизации брака и отходов.
Акцент стандарта на сокращении вариаций и отходов тесно согласуется с принципами бережливого производства. Оптимизированная раскройка снижает брак. Стандартизированные процедуры настройки сокращают время переналадки. Визуальное управление в цехе улучшает контроль процесса. При возникновении несоответствия стандарт IATF 16949 требует формального процесса корректирующих действий. Необходимо определить первопричину, внедрить корректирующие действия, проверить их эффективность и обновить FMEA и план контроля. Это приводит к снижению показателей PPM и уменьшению количества повторных проблем в течение всего срока действия программы.
Для штамповки медицинских изделий сертификация ISO 13485 является обязательной. Производители должны иметь этот сертификат, чтобы постоянно соответствовать нормативным требованиям и требованиям клиентов. Чистые помещения контролируют загрязнение частицами, что напрямую влияет на точность. Надежные системы отслеживания документируют все процессы. Для аэрокосмических применений сертификация AS9100 указывает на меры по предотвращению дефектных или поддельных деталей, поддержанию гибкости и решению проблем безопасности. Системы качества должны быть проверяемыми. Обратите внимание на сертификаты ISO 9001:2015 и IATF 16949. Проверьте возможности PPAP. Проверьте наличие документально подтвержденного использования основных инструментов APQP.
В условиях быстрого производственного процесса контроль качества должен осуществляться в том же темпе, что и пресс. Системы визуального контроля в режиме реального времени отслеживают критически важные размеры. Они выявляют отклонения в момент их появления и позволяют немедленно внести корректировки.
В условиях быстрого производственного процесса контроль качества должен осуществляться в том же темпе, что и пресс. Системы визуального контроля в режиме реального времени отслеживают критически важные размеры и характеристики, выявляя отклонения в момент их появления и позволяя немедленно вносить корректировки.
Лаборатории контроля качества расширяют возможности проверки за счет функционального тестирования, включая тестирование усилия вставки и удержания для контактных и соединительных элементов. Поток данных формирует статистическую картину процесса, демонстрируя стабильность во времени. Встроенный контроль основан на использовании датчиков, встроенных в штамп, систем мониторинга пресса и систем машинного зрения. Система мониторинга пресса отслеживает общую эффективность оборудования (OEE) производства и предоставляет данные в режиме реального времени с каждого пресса. Множество встроенных в штамп датчиков и систем машинного зрения проверяют критически важные размеры с высокой скоростью и точностью.
Статистический контроль производственных процессов включает в себя мониторинг усилия прессования, зазора между матрицей и толщиной материала по контрольным картам. Эти показатели позволяют выявлять тенденции, которые могут предсказывать отказы. Настоящий статистический контроль производственных процессов позволяет производителю подтвердить свои возможности, используя такие показатели, как Cp и Cpk. Это обеспечивает проверенные данные, подтверждающие, что допуски находятся в пределах допустимых значений.
Системы отслеживания снижают затраты на отзыв продукции. Традиционные номера партий идентифицируют весь производственный цикл. При обнаружении дефекта может потребоваться отзыв каждой детали, изготовленной в течение этого периода производства. Современные системы отслеживания используют серийные номера, коды Data Matrix, QR-коды, информацию о полости пресс-формы и записи о партиях материалов. Такая отслеживаемость на уровне отдельных деталей позволяет более точно идентифицировать дефектные детали. Это сокращает количество отзываемых деталей. При выборе поставщика убедитесь, что его система отслеживания предоставляет данные на уровне отдельных деталей. Эта возможность защитит вас от масштабных отзывов и длительных простоев.
Глубокий опыт работы со сложными деталями отличает компетентных поставщиков от тех, кто занимается только простой работой. Поставщик с многолетним опытом работы в вашей отрасли понимает специфические проблемы, которые представляют ваши детали. Он уже сталкивался с различными видами отказов. Он знает, какие корректировки позволяют поддерживать жесткие допуски, когда материал ведет себя непредсказуемо.
Опыт работы с материалами напрямую влияет на ваши шансы на успех. Правильный выбор материала и оптимальные настройки процесса определяют, достигнете ли вы целевых показателей точности или будете весь день бороться с браком. Рассмотрим, как факторы, связанные с материалами, влияют на штамповку с жесткими допусками:
|
Материальный фактор |
Влияние на успешность штамповки с жесткими допусками |
|---|---|
|
Пластичность и формуемость |
Оптимальная пластичность и формуемость позволяют изготавливать прецизионные компоненты с минимальным процентом брака. |
|
Предел прочности |
Более высокая прочность на растяжение препятствует деформации, но затрудняет точную штамповку, требует больших усилий, приводит к большему износу инструмента и более частому техническому обслуживанию, что влияет на точность размеров. |
|
Направление зерна |
Направление зерна влияет на поток материала во время штамповки; риск растрескивания и деформации возрастает, когда зерно расположено параллельно линиям напряжения, поэтому при проектировании штампа и планировании процесса необходимо учитывать это для обеспечения жестких допусков. |
Поставщик, обладающий настоящей экспертизой в области материалов, не просто выбирает металл и начинает его обрабатывать. Он адаптирует оснастку и процессы, когда материал поступает в неидеальном состоянии. Он корректирует давление прижимных устройств, зазоры между пуансоном и матрицей, а также смазку, чтобы компенсировать колебания толщины, остаточные напряжения или проблемы с твердостью, вызывающие разрывы или складки. Он выстраивает прочные отношения с прокатными становами и сервисными центрами, чтобы заблаговременно обеспечить поставку наилучшего материала, а не реагировать на проблемы с качеством. Он использует системы управления запасами поставщиком (VMI) и рамочные заказы, чтобы поддерживать наличие материала для стабильных производственных циклов.
Идеальный поставщик для глубокой штамповки инвестирует в материалы высочайшего качества для ваших деталей и изделий. Он понимает взаимосвязь между свойствами материала и производительностью вытяжки. Он оперативно реагирует на проблемы с материалами. Глубокие инженерные знания гарантируют соблюдение сроков, качества и целевых показателей по стоимости даже в сложных условиях обработки материалов. Выбирая поставщика дляУслуги по штамповке металла на заказОбратите внимание на этот уровень контроля над материальными ресурсами.
Надежная компания по штамповке демонстрирует прозрачность. Она отвечает на ваши вопросы напрямую. Она предоставляет вам свои данные. Она позволяет вам проверить свои заявления. Используйте эти вопросы, чтобы отличить надежных поставщиков от тех, кто прячется за рекламными обещаниями:
Можете показать примеры деталей, изготовленных вами методом штамповки с допусками, аналогичными моим?
Каков ваш порядок обработки материалов, поступивших без соответствия техническим требованиям?
Как обеспечить отслеживаемость происхождения материала от сырья до готовой детали?
Какие дополнительные услуги вы предлагаете собственными силами, такие как финишная обработка, термообработка или сборка?
Можете ли вы предоставить отзывы от клиентов из моей отрасли?
Каков ваш процесс корректирующих действий при возникновении несоответствия?
Ответы показывают, может ли поставщик удовлетворить ваши конкретные требования. Поставщик, который колеблется или дает расплывчатые ответы, скорее всего, столкнется с трудностями, когда в вашем производственном цикле возникнут реальные проблемы. Поставщик, который предоставляет конкретные примеры, данные и рекомендации, обладает опытом и системами для выполнения поставленных задач.
Дополнительные услуги выходят за рамки самой штамповки. Собственные процессы финишной обработки, термообработки, нанесения покрытий и сборки упрощают вашу цепочку поставок. Вы избегаете задержек и рисков, связанных с качеством, которые возникают при пересылке деталей между несколькими поставщиками. Поставщик, обладающий всеми этими возможностями под одной крышей, обеспечивает вам больший контроль и более быструю обработку заказов.
Ваш поиск определяется тремя основными факторами: проверенными производственными возможностями, надежными системами контроля качества и соответствующим опытом, а также надежной поддержкой. Самая низкая цена редко означает самую низкую стоимость; реальная стоимость детали может превышать ее закупочную цену. Составьте оценочную таблицу, а затем запросите образцы деталей или аудит предприятия, прежде чем выбирать поставщика.
Проанализируйте их показатель PPM (количество заказов в месяц), историю своевременных доставок и отзывы клиентов в вашей отрасли. Эти показатели свидетельствуют о реальном качестве и надежности.
Пластичность материала, прочность на растяжение и направление зерна напрямую влияют на допуски. Для получения стабильных результатов выбирайте поставщика, обладающего глубокими знаниями в данной области.
Собственное производство оснастки снижает затраты на 20–30%, сокращает сроки выполнения заказов и позволяет быстрее решать проблемы в процессе производства. Это снижает общий риск в цепочке поставок.
Категории
последний блог
 33#Building Huli Industrial Zones, Meixi Road, Xike Town, Tong'an Area, Xiamen,China


© авторское право: 2026 Jiaxin (Xiamen) Precise Metal Co.,Ltd. Все права защищены

IPv6 сеть поддерживается
Сканирование в WeChat
 русский